铜排加工是电气成套生产的基础工序,铜排表面的毛刺、锐边、刀口瑕疵,是影响产品品质与装配效率的常见问题。未经处理的毛刺,不仅会导致柜体装配贴合度不足、安装卡顿,还可能在设备运行过程中产生放电、划伤绝缘配件,埋下电气安全隐患。很多企业在生产中频繁出现毛刺超标问题,大多并非设备质量问题,而是模具、参数、操作、养护等细节把控不到位。掌握铜排机毛刺产生的核心原因与解决方法,能够有效提升工件成品品质。
模具状态不佳是产生毛刺的核心原因。铜排剪切、冲孔、折弯工序对模具精度要求较高,模具刃口长期使用后会出现磨损、崩边、钝化等情况,锋利度下降,剪切时无法一次性切断铜材,会拉扯铜排边缘形成毛刺、飞边。同时模具间隙调节不当也是主要诱因,模具间隙过大,板材剪切过程中会出现撕裂现象,边缘粗糙毛刺厚重;间隙过小,容易造成刃口过度磨损、工件挤压变形。企业需根据铜排厚度匹配对应模具间隙,定期检查刃口状态,及时修磨或更换模具。
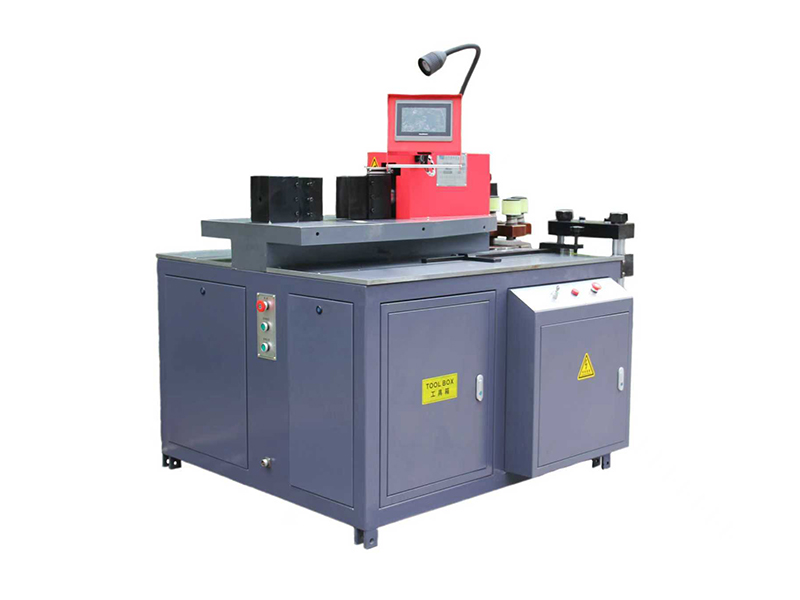
设备参数设置不合理会加剧毛刺问题。不同厚度、材质的铜排,所需的剪切压力、折弯速度、冲孔行程各不相同。加工厚铜排时,设备压力不足、剪切行程不够,无法完全切断板材,会产生残留毛刺;加工薄铜排时,压力过大、速度过快,容易造成板材挤压变形、边缘翻边。操作人员更换工件规格后,需及时调整设备压力、速度、行程参数,严禁一套参数通用所有工件,从参数层面减少毛刺产生。
工件装夹与操作不规范是常见诱因。铜排加工时装夹不牢固,作业过程中工件轻微偏移、震动,会导致剪切切面不平整、孔位边缘毛刺增多。批量生产时,工件摆放歪斜、定位不准,也会造成加工瑕疵。同时,重复加工、二次修边的工件,更容易出现毛刺、变形问题。日常生产中需规范装夹流程,保证工件贴合工作台、定位、夹持牢固,首件检测合格后再批量生产,规避批量瑕疵问题。
设备养护不到位会间接影响加工效果。液压系统压力不稳定、导轨卡顿、工作台平整度偏差,都会导致加工受力不均,产生毛刺。长期未清理的模具缝隙、工作台残留铜屑,会划伤工件表面,造成边缘不平整。日常需做好设备清洁、油路检查、部件紧固,保持设备运行状态稳定,从设备层面保障加工切面平整光滑。
针对已产生的毛刺,需采用科学方式处理。轻微毛刺可使用专用打磨工具、抛光设备精细化处理,保证边缘光滑无锐边;厚重飞边优先排查模具与参数问题,从源头解决,避免反复打磨增加人工成本。通过优化模具、规范参数、标准操作、定期养护,能够从根源减少铜排毛刺问题,提升工件品质,降低安全隐患与返工成本。